Maßgefertigte Flüssigkeitskühlplatten: Leitfaden zum CNC-Tieflochbohren
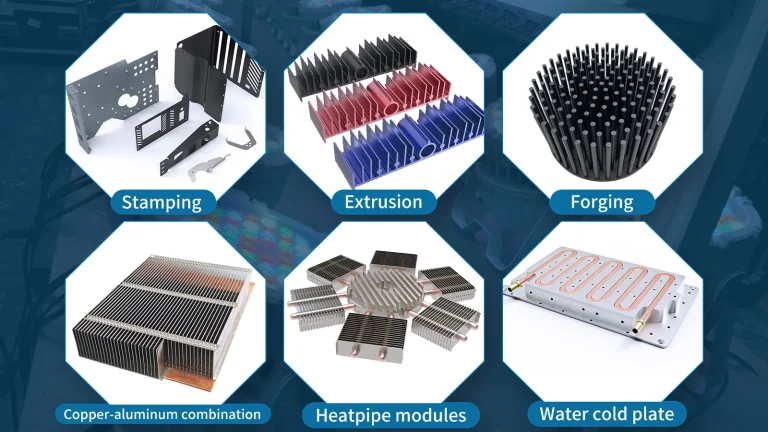
Die Bewältigung einer thermischen Nennleistung (TDP) von über 3000 W in der industriellen Leistungselektronik erfordert eine äußerst robuste Infrastruktur für das Wärmemanagement. Während luftgekühlte Lösungen, wie beispielsweise großformatige Kühlkörper mit geschabten Lamellen (mit einer Länge von bis zu 3 Metern), eine hervorragende Konvektionskühlung bieten, erfordern extreme lokale Wärmeflüsse den Einbau maßgeschneiderter Flüssigkeitskühlplatten. Der thermodynamische Wirkungsgrad dieser flüssigkeitsgekühlten Module hängt vollständig von der Präzision ihrer internen Flüssigkeitskanäle ab.

Strukturelle Integrität bei monolithischen Kühlplatten
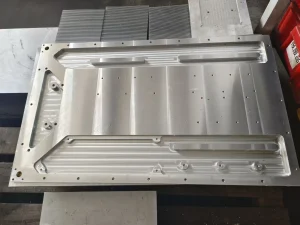
In industriellen Anwendungen, bei denen langfristige Zuverlässigkeit im Vordergrund steht, kommen häufig monolithische Flüssigkeitskühlplatten zum Einsatz. Bei dieser Bauweise werden durchgehende Kühlmittelkanäle direkt in massive Aluminium- oder Kupfersubstrate eingearbeitet, wodurch das Leckagerisiko, das bei gelöteten zweiteiligen Baugruppen besteht, wirksam vermieden wird. (Anmerkung: Bei diesen Hochleistungsanwendungen kommen interne Makrokanäle anstelle von Konfigurationen mit Flüssigkeitstauchkühlung zum Einsatz.)
Präzision durch spezialisierte Zerspanung
Um über ausgedehnte Werkzeugwege hinweg strenge Toleranzen bei der CNC-Bearbeitung einzuhalten, sind im Fertigungsprozess spezielle Techniken erforderlich. Zur Herstellung tiefer, nahtloser, durchgehender Flüssigkeitskanäle schreiben Thermikingenieure das CNC-Tieflochbohren vor. Bei diesem speziellen Bearbeitungsverfahren wird Hochdruck-Kühlmittel direkt durch das Schneidwerkzeug geleitet, um Metallspäne sofort abzutransportieren, wodurch ein inneres Festfressen verhindert und der Rundlauffehler minimiert wird.
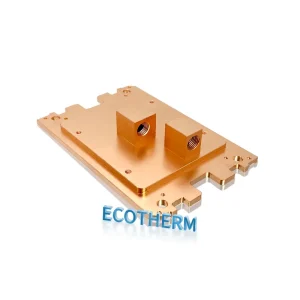
Vergleichende Bearbeitungskennzahlen für Fluidkanäle
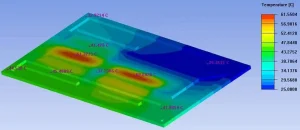
Der Einsatz spezieller Werkzeuge für die Tieflochbearbeitung gewährleistet, dass die interne Strömungsdynamik mit den theoretischen thermischen Simulationen übereinstimmt, wodurch ein sicherer Betrieb von Hochleistungskomponenten gewährleistet wird.
| Metric / Parameter | Standard CNC Drilling (Konventionelles Bohren) | Deep-Hole Drilling (CNC-Tieflochbohren) | Impact on Thermal Performance (Einfluss auf die Kühlleistung) |
|
Depth-to-Diameter (D:d) Ratio (Bohrtiefe-zu-Durchmesser-Verhältnis) |
< 15:1 |
Bis zu 100:1 |
Ermöglicht durchgehende Kühlpfade für großflächige IGBT-Module. |
|
CNC Machining Tolerance (CNC-Bearbeitungstoleranz) |
± 0,15 mm |
± 0,02 mm |
Gewährleistet einen gleichmäßigen Wärmeübergang über die gesamte Montagefläche. |
Fazit
Maßgeschneiderte Hochleistungs-Flüssigkeitskühlplatten erfordern eine präzise Konstruktion auf Fertigungsebene. Durch den Einsatz fortschrittlicher CNC-Bearbeitungsverfahren zur Steuerung der Geometrie der internen Flüssigkeitskanäle können industrielle Wärmemanagementsysteme einen geringeren Wärmewiderstand erzielen und höhere TDP-Anforderungen mit absoluter Zuverlässigkeit erfüllen.